derniers produits


Contactez-nous
- Le quatrième étage, une zone - A3, zone d'affaires de l'aviation, Dongli Distrct, Tianjin, Chine.
- >SalesManager @ Coilwinding
machinechina.com - +8613072088960


Bobineuse de fil plat
Modèle : GWY-470
diamètre d'enroulement : Standard : Diamètre du fil Inférieur ou égal à 30 mm², rapport largeur-à-épaisseur Inférieur ou égal à 15 foisLe fil a une largeur maximale de 15 mm et une épaisseur maximale de 2,5 mm.
hauteur maximale de bobine : 150 millimètres
efficacité de production : 0 ~ 55 pièces/min (±)
Description
GWY-470 Éolienne semi-automatique à trous ronds à fil plat

Introduction aux fonctions de la machine
principe de fonctionnement :
1. Utilisant un servomoteur contrôlé par ordinateur-, ce système peut fabriquer diverses bobines enroulées verticales-avec des épaisseurs allant de 0,2 mm à 6,0 mm et des largeurs de 1,0 mm à 10 mm (avec des sections de fil-jusqu'à 30 mm²).
2. Pour le débogage mécanique de produits ayant des spécifications différentes, seul le moule doit être remplacé.
3. Fonctionnement multi-station, permettant la formation automatique de bobines d'enroulement vertical sur la machine
4. Le système peut stocker et récupérer les paramètres de la machine pour des produits de diverses spécifications, répondant ainsi aux besoins des clients en matière de production automatisée, d'amélioration de l'efficacité et d'assurance qualité.
Spécifications techniques clés :
|
diamètre d'enroulement |
Standard : Diamètre du fil Inférieur ou égal à 30 mm², rapport largeur-sur-épaisseur Inférieur ou égal à 15 fois Le fil a une largeur maximale de 15 mm et une épaisseur maximale de 2,5 mm. |
|
hauteur maximale de la bobine |
150 millimètres |
|
en allant |
Transformateur de 7 kW avec entrée triphasée-de 380 V et sortie de 220 V |
|
pression d'air de travail |
0,4-0,8 MPa/cm |
|
méthode de ligne d'alimentation |
Extraction artificielle |
|
nombre maximum d'enroulement |
100T (rotation gauche et droite) |
|
forme du produit |
A〔Tap〕, E2〔Tap〕, D〔Tap〕, K〔Tap〕, bobine circulaire intérieure continue simple-couche, multi-couche |
|
efficacité de production |
0 ~ 55 pièces/min |
|
Dimensions (longueur*largeur*hauteur) |
Dimensions d'environ 1250*850*1650 mm, pesant environ 800 kg. |
3. styles de production : forme d'enroulement à trou rond et ligne plate

1. Instructions du panneau de commande
1.1 Description du clavier et des touches

 ~

Clé de commutation d'axe
Lorsque l'axe est éteint, l'axe du volant correspondant ne peut pas être sélectionné. La LED de cette touche s'allume pour indiquer que l'axe est à l'état éteint.


Programme démarré, bouton test
Le programme démarre la clé et vous pouvez basculer directement entre elles.
Début : La machine est en mode de traitement continu.
Mode test : La machine est en mode test. Le bouton de test et le volant peuvent être utilisés dans cet état.
Remarque : Le voyant LED dans le coin supérieur gauche du bouton indique que le programme est exécuté dans ce mode.

Bouton Arrêter le programme
Lorsque vous êtes dans l'état « Démarrer », appuyez sur ce bouton pour arrêter la machine une fois qu'elle a terminé la production de ressorts en cours.
Dans d'autres états, appuyer sur ce bouton arrêtera la machine.

Appuyez sur cette touche pour revenir dans tous les cas à la page [Programmation].


Sur la page [Programmation], faites défiler pour afficher les programmes ; sur la page [Fichier], faites défiler pour afficher les fichiers.

Appuyez sur cette touche sur la page [Programmation] pour déplacer le curseur vers le haut de l'écran, où vous pouvez définir la vitesse, la sonde et la sortie.

Les axes Y/Z/A/B/C se remettent à zéro à la vitesse réglée. Si la réinitialisation ne parvient pas à se terminer dans les 25 secondes suivant le lancement, le système affichera un message d'erreur « Délai de réinitialisation ». Ce bouton est disponible dans les états « Stop », « Test » ou « Volant ».

Effacez toutes les informations d’affichage d’alerte générées précédemment.

interrupteur à cylindre
Appuyez sur ce bouton pour activer/désactiver la fonction de test du cylindre lorsque le volant ou la butée est engagé. Lorsque le test du cylindre est activé, l'appui sur les touches numériques 1 à 8 active/désactive le cylindre correspondant. Le maintien des touches numériques active/désactive le cylindre à une fréquence de 2 Hz.
Le voyant LED sur la clé indique que le test du cylindre est à l'état ouvert.


手轮相关按钮,对于扭簧机,"A轴"无效.
Pour les machines à ressorts de torsion, le bouton « A-axe » n'est pas valide pour les commandes liées au volant-.
Le bouton « Volant » active ou désactive la fonction volant, le voyant LED correspondant indiquant que le volant est ouvert.
 Boutons A/B/C/X/Y/Z : Lorsque le volant est allumé, sélectionnez l'axe correspondant, avec un seul axe actif. Lorsque l'axe est éteint, l'axe sélectionné ne peut pas être choisi. Le voyant LED correspondant s’allumera pour indiquer que l’axe est sélectionné.
"倍率"按钮:手轮模式处于高速或低速状态,对应的LED灯亮表明处于高速状态.
 Le
 "
 Engrenage
 Bouton "Ratio" : lorsque le volant est réglé sur une vitesse élevée ou faible, le voyant LED correspondant s'allume pour indiquer une vitesse élevée.
Bouton de commande, utilisé lors de l'écriture de programmes.
 Saut
 instruction
 , l'instruction de boucle, l'instruction de retard et l'instruction de fin sont utilisées dans la programmation.
Bouton Modifier le programme
Supprimer : sur la page [Programmation], supprimez la ligne au niveau du curseur.
"清空":在【编程】页,常按此键2秒以上,则删除全部程序.
Effacer : sur la page [Programmation], maintenez cette touche enfoncée pendant plus de 2 secondes pour supprimer tous les programmes.
 Insérer : sur la page [Programmation], insérez une ligne de code vierge à la position du curseur.
在【文件】页,按该键,读出选中的程序.此功能只在原程序未运行的情况下有效,否则系统提示"运行中,禁止操作".
 Sur la page Fichier, appuyez sur cette touche pour lire le programme sélectionné. Cette fonction n'est disponible que lorsque le programme d'origine n'est pas en cours d'exécution. Sinon, le système affichera « En cours d'exécution, aucune opération autorisée ».
在【编程】或【文件】页,按该键2秒以上,可将程序存储在当前程序号中.此功能只在原程序未运行的情况下有效,否则系统提示"运行中,禁止操作".
 Sur la page [Programmation] ou [Fichier], maintenez cette touche enfoncée pendant plus de 2 secondes pour enregistrer le programme sous le numéro de programme actuel. Cette fonction n'est disponible que lorsque le programme d'origine n'est pas en cours d'exécution. Sinon, le système affichera « En cours d'exécution, aucune opération autorisée ».
此按键有3种功能:
Ce bouton a trois fonctions :
En mode de saisie numérique, appuyer sur cette touche efface les données saisies précédemment.
La boîte de dialogue s'affiche. Appuyez sur cette touche pour le fermer.
 Sur la page [Programmation], le numéro est sélectionné. Appuyez sur cette touche pour effacer les données sélectionnées.
在【编程】页,此按键可将当前数据直接输入到程序对应光标中,节省输入程序的时间.
Description du bouton du panneau
Il y a deux boutons et un volant sur le panneau de commande.
Bouton d'arrêt d'urgence :
Le bouton rouge en forme de champignon-est le bouton d'arrêt d'urgence, sur lequel vous pouvez appuyer pour arrêter la machine en cas de situations inattendues pendant les opérations de traitement ou de réinitialisation.
Bouton de test :
En mode test, tourner le bouton dans le sens des aiguilles d'une montre augmente la vitesse de traitement, tandis que dans le sens inverse des aiguilles d'une montre, la diminue jusqu'à l'arrêt. À l'arrêt, la rotation du volant contrôle la vitesse du programme.
Volant :
En "Mode Roue Manuelle", la rotation du volant entraîne le déplacement de l'arbre correspondant, permettant un fonctionnement manuel-à un seul axe. En "Mode Test", lorsque le rapport de vitesse est réglé sur 0, la rotation du volant permet une liaison multi-axes pour réaliser un usinage manuel des ressorts.
Interface de fonctionnement et description des ressources
1.2Page de programmation

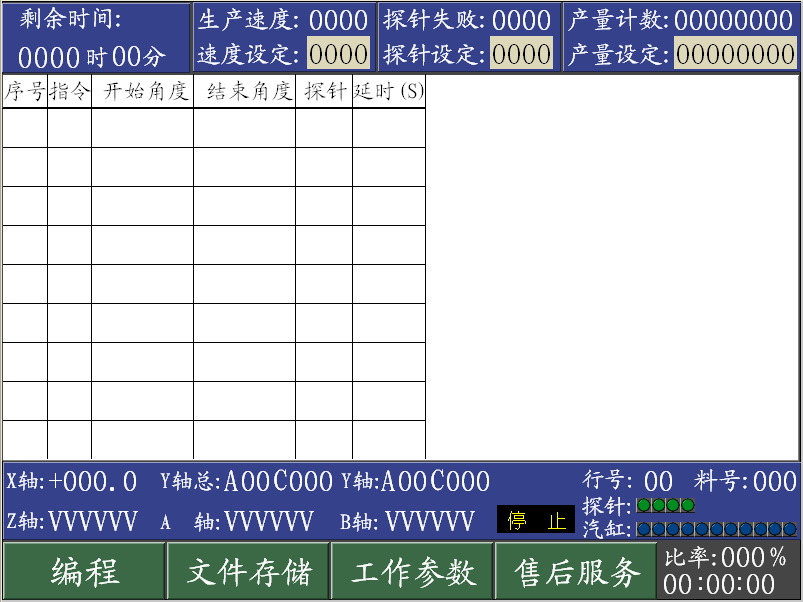
Description de la ressource :
1)Numéro : Indique le numéro de ligne du programme actuel. Si vide, la ligne n'est pas valide.
2)Instruction : L’instruction utilisée par le programme dans la ligne actuelle.
3)Angle de départ :
a,La commande standard indique l'angle de départ de l'axe X-.
b,Le numéro de ligne auquel accéder.
c,Représente le nombre de fois qu'une commande est répétée.
d, L'instruction de retard indique le temps de retard.
4) Angle de fin : réglage de l'angle de fin de l'axe X-.
5) Spooling : définissez le nombre de tours et le degré.
6)Axe Z- : configuration du mouvement de l'axe Z-, en mm.
7)A-Axe : A-configuration du mouvement de l'axe, en mm
8)Axe B- : configuration du mouvement de l'axe B-, en mm
9)Rapport de vitesse : définit la vitesse relative pour un fonctionnement en une seule étape-. La valeur par défaut est 100, avec une plage de 0 à 600.
10)Cylindre : configuration actuelle de l'action du cylindre.
11) Sonde : configuration actuelle du numéro de sonde de la rangée.
12)Délai : exécute la ligne suivante une fois la ligne en cours terminée.
13) Entrez dans la sonde. Appuyez sur le bouton droit dans la direction de la ligne de programmation des cylindres pour accéder à cette page.
14)Paramètres de la sonde : nombre maximum d'échecs de sonde (le réglage sur 0 ignore les échecs de sonde).
15) Défaillance de la sonde : comptez le nombre de défaillances de la sonde. Lorsque le nombre d'échecs atteint le seuil défini, affichez une alerte « Échec de la sonde ».
16)Paramètre de production : définissez la production cible du produit (le réglage sur 0 signifie qu'aucun décompte de production n'est pris en compte).
17) Décompte : Le décompte des produits est terminé. Lorsque la quantité cible est atteinte, une alerte « Nombre atteint » est générée.
18)Rapport : Le rapport de vitesse actuel en mode test, allant de 0 % à 100 %.
19) Temps restant : le temps nécessaire pour produire la sortie cible définie à la vitesse actuelle.
20) Indicateur de cylindre de sonde : le voyant correspondant s'allume lorsqu'une sonde est entrée ou que le cylindre est sorti.
21) Numéro de ligne : Le numéro de ligne actuel du programme
22) Numéro de matériau : le programme actuel est le numéro de page de stockage de fichiers.
1.4 Page de stockage de fichiers

Description de la ressource :
Vous pouvez stocker jusqu'à 60 fichiers et naviguer entre eux à l'aide des boutons « Précédent/Suivant ».
Numéro de programme actuel : numéro du fichier de stockage du programme appelé sur la page [Programmation].
Numéro : Le numéro du fichier est affiché.
Nom du fichier : L'identifiant des données stockées de l'utilisateur.
Statut : l'état actuel du fichier. "OK" signifie que les données stockées sont valides et vide signifie aucune donnée valide.
Pour lire, sélectionnez le fichier et appuyez sur le bouton Lire.
Pour enregistrer, sélectionnez le fichier auquel vous souhaitez accéder et maintenez le bouton « Enregistrer » enfoncé pendant plus de 2 secondes.
1.5 Page Paramètres de travail

Description de la ressource :
Description du cylindre auxiliaire : 11 cylindres sont disponibles, prenant en charge 8 entrées d'angle. Le même cylindre peut être réutilisé ou différents cylindres peuvent être utilisés pour le même angle.
Numéro de cylindre : réglé sur 1 à 11. S’il n’est pas utilisé, définissez-le sur 0.
Angle de départ : saisissez une plage comprise entre -360,0 degrés et 360,0 degrés.
Angle d'extrémité : plage de 360,0 degrés à 360,0 degrés.
Cylindre auxiliaire : Ce n'est que lorsque le cylindre auxiliaire est activé que les 8 jeux de paramètres du tableau deviennent effectifs.
Rétention du cylindre : le cylindre reste ouvert une fois qu'un seul produit est terminé lorsqu'aucune sonde n'est présente.
Description du départ ligne : Activation du départ ligne activée
Bouton de commutation du dévidage du fil : En mode de verrouillage, appuyer sur ce bouton active la fonction de dévidage automatique du fil du dévidoir.
Avance forcée : appuyez sur ce bouton pour permettre au dévidoir d'alimenter le fil à une vitesse de compensation sans conditions.
Interrupteur de détection de rupture de câble : Active ou désactive la détection de rupture de câble.
Commutateur de détection de traçage : détecte la fonctionnalité de traçage.
Inversion de l'axe Y- : sélectionnez s'il faut autoriser l'inversion du volant de l'axe Y-.
Vitesse d'alimentation : définissez la vitesse d'alimentation automatique. Lorsque la machine est en mouvement continu, la vitesse
sera automatiquement ajusté en fonction de la vitesse de production en « Mode de contrôle automatique de la vitesse » pour obtenir le contrôle automatique de la fonction du cadre d'alimentation.
Vitesse de compensation : définissez la vitesse d'avance de compensation.
Réglage automatique/manuel de la vitesse : Sélectionnez le réglage automatique ou manuel de la vitesse. Lorsque le mode automatique est sélectionné, la vitesse d'alimentation s'ajuste automatiquement pour correspondre à la vitesse de production.
Vitesse de la ligne d'alimentation ; lors du réglage manuel de la vitesse, réglez manuellement la vitesse de la ligne d'alimentation pour répondre aux exigences de production.
Accélération automatique (décélération) : appuyez une fois sur cette touche pour augmenter (diminuer) la vitesse d'avance de 1 ; maintenez la touche enfoncée pour augmenter (diminuer) continuellement la vitesse d'avance.
Compensation accélération (décélération) : Un appui une fois sur cette touche augmente (diminue) la vitesse d'avance de 1 ; en maintenant la touche enfoncée, on augmente (diminue) la vitesse d'avance.
Détection de porte de sécurité : Activez la fonction de détection de porte de sécurité.
1.6 Page E/S

Description de la ressource :
Voyant d'état IO : allumé indique l'entrée/sortie du signal.
Détection des produits défectueux : la machine identifiera les articles défectueux dans la plage allant de l'angle de départ à l'angle de fin.
Sensibilité de la sonde : définissez la sensibilité de la sonde, 1 étant la sensibilité la plus élevée.
Sensibilité de la sonde : Lorsque le produit nécessite une sensibilité de sonde élevée, utilisez la sonde n°1 ou n°2. Si l'alarme « contact prématuré de la sonde » se produit fréquemment, utilisez la sonde n°3 ou n°4.
Page de mise à niveau du système

Étapes de mise à niveau :
Copiez les fichiers de mise à niveau sur la clé USB (Remarque : ne créez pas de nouveaux dossiers ; copiez-les simplement directement sur la clé USB).
Insérez la clé USB dans le port USB de l'écran.
Cliquez sur "Rechercher les fichiers système principaux" ou "Rechercher les fichiers graphiques" pour rechercher les fichiers à mettre à niveau.
Cliquez sur le bouton "Charger" à droite du fichier que vous souhaitez mettre à niveau.
Une fois la barre de progression du chargement terminée, le message « Chargement terminé » apparaît, indiquant que la mise à niveau est terminée.
Éteignez et redémarrez pour utiliser le dernier programme.
Étapes de sauvegarde des données :
Insérez la clé USB dans le port USB de l'écran.
Cliquez sur « Exporter les paramètres du moule » pour enregistrer tous les répertoires de programmes enregistrés sur une clé USB.
L'exportation est terminée après le chargement de la barre de progression.
Les étapes d'utilisation de la fonction « Exporter les paramètres système » sont les mêmes que ci-dessus.
Étapes d'importation des données :
Insérez la clé USB dans le port USB de l'écran.
Cliquez sur « Importer les paramètres du moule » pour rechercher les fichiers importables.
Après avoir sélectionné le fichier correspondant, cliquez sur « Charger » pour importer le fichier généré dans le contrôleur.
Les étapes d'utilisation de la fonction d'importation des paramètres système sont les mêmes que ci-dessus.
Description des instructions et exemple
Description des instructions
Instructions:
|
instruire |
paramètre |
expliquer |
|
S ou vide |
ne pas avoir |
Exécuter des instructions standard basées sur les données X/Y/Z du programme |
|
J |
numéro de ligne |
Instruction de saut de sonde : si la sonde de la ligne précédente échoue, le programme passe à la ligne spécifiée ; sinon, il passe directement à la ligne suivante. |
|
G |
numéro de ligne |
Instruction de saut absolu, le programme saute directement à la ligne spécifiée pour l'exécution |
|
L |
nombre de réplication |
Répétez la commande de démarrage et utilisez-la avec la commande de fin de répétition N |
|
N |
ne pas avoir |
Répéter l'instruction de fin |
|
W |
temps |
Instruction de retard (unité : 0,01 seconde). Exécute la ligne suivante après le délai spécifié. |
|
E |
ne pas avoir |
directive de fin |
|
M |
ne pas avoir |
Le manipulateur attend les commandes. Le programme s'arrête sur cette ligne et attend le signal du manipulateur. Lorsque le signal arrive, l'exécution reprend. |
Exemple de procédure 1
|
numéro de commande |
instruire |
Angle de départ |
Angle de fin |
Se détendre |
Axe Z- (ouvert) |
rapport de démultiplication |
cylindre pneumatique |
sonde |
retardé |
|
0 |
20 |
60 |
1.08 |
1 |
|||||
|
1 |
60 |
100 |
5 |
10.03 |
60 |
1 |
|||
|
2 |
100 |
110 |
-0.01 |
||||||
|
3 |
110 |
130 |
2 |
||||||
|
4 |
130 |
180 |
10 |
20 |
50 |
||||
|
5 |
180 |
220 |
-2 |
||||||
|
6 |
220 |
300 |
1 |
-2 |
|||||
|
7 |
300 |
330 |
-1 |
||||||
|
8 |
E |
expliquer :
0 : l'axe X-se déplace vers la position de 20-degrés à la vitesse par défaut. Ensuite, l'axe X-tourne de 20 degrés à 60 degrés, tandis que l'axe Y-fait avancer le câble de 80 degrés en une rotation complète et que l'axe Z avance de 1 mm.
1 : Pendant l'exécution, le système active d'abord le cylindre 1, avec l'axe X-tournant de 60 degrés à 100 degrés à 60 % de sa vitesse par défaut, tandis que l'axe Y-fait avancer la bobine de 5 tours et l'axe Z-avance de 10,03 mm.
2 : L'axe X-tourne de 100 degrés à 110 degrés à la vitesse par défaut, tandis que l'axe Y-tourne de 10 degrés dans la direction opposée.
3 : Au cours de cette opération, le cylindre n°2 est activé en premier, l'axe X- tournant à 130 degrés à la vitesse par défaut.
4 : L'axe X-tourne de 130 à 180 degrés à 50 % de la vitesse par défaut, tandis que l'axe Y-fait avancer la bobine de 10 tours et l'axe Z-avance de 20 mm.
5 : Lors de cette opération, le cylindre n°2 est d'abord désactivé et l'axe X- tourne à 220 degrés à sa vitesse par défaut.
6 : L'axe X-tourne de 220 degrés à 300 degrés à la vitesse par défaut, tandis que l'axe Y-fait avancer le câble d'un tour complet et l'axe Z-recule de 2 mm.
7 : Lors de cette opération, le cylindre n°1 est d'abord désactivé et l'axe X- tourne à 330 degrés à sa vitesse par défaut.
8 : Faites pivoter l'axe X-dans le sens des aiguilles d'une montre jusqu'à 0 degré tout en synchronisant l'axe Y-et l'axe Z-sur leurs positions zéro.
Exemple de procédure 2
|
numéro de commande |
instruire |
Angle de départ |
Angle de fin |
Se détendre |
Axe Z- (ouvert) |
rapport de démultiplication |
cylindre pneumatique |
sonde |
retardé |
|
0 |
20 |
60 |
0.3 |
3 |
1 |
1 |
|||
|
1 |
L |
5 |
|||||||
|
2 |
60 |
130 |
2 |
||||||
|
3 |
130 |
180 |
10 |
20 |
50 |
0.5 |
|||
|
5 |
N |
||||||||
|
6 |
300 |
330 |
-2 |
||||||
|
7 |
180 |
220 |
|||||||
|
8 |
E |
expliquer :
0 : L'axe X-se déplace vers la position de 20-degrés à la vitesse par défaut lors de l'activation du cylindre n°1. Par la suite, l'axe X-tourne de 20 à 60 degrés, l'axe Y-avançant simultanément la bobine de 300 degrés et l'axe Z avançant de 3 mm, tout en détectant la sonde n°1. Deux scénarios peuvent se produire : a) Si la sonde est détectée, le cylindre n°1 se ferme immédiatement et l'opération en cours se termine ; b) Si aucune sonde n'est détectée, le cylindre n°1 se ferme une fois l'opération en cours terminée.
1 : définissez un indicateur de début de boucle et définissez le nombre de boucles sur 5
2.3: a) Open cylinder 2 and rotate the X-axis to 130 degrees at default speed; b) Rotate the X-axis from 130 degrees to 180 degrees at 50% of the default speed while the Y-axis simultaneously winds the cable 10 turns in the forward direction and the Z-axis moves forward 20mm; c) Pause for 0.5 seconds. The program executes the sequence a->b->c->a->b->c, et quitte la boucle après avoir terminé 5 cycles.
4 : Définissez un indicateur de fin de boucle.
5 : Lors de cette opération, le cylindre n°2 est d'abord désactivé et l'axe X- tourne à 330 degrés à sa vitesse par défaut.
6 : L'axe X-tourne de 180 degrés à 220 degrés à la vitesse par défaut, tandis que l'axe Y- s'inverse à zéro et l'axe Z- revient à l'origine.
7 : Ligne de fin : faites pivoter l'axe X-vers l'avant jusqu'à 0 degré et réinitialisez simultanément l'axe Y-et l'axe Z-à la position zéro.
3 Econnexion électrique
Schéma de répartition 5014A/4006E


Annexe A : Analyse des causes courantes
1) Une fois le contrôleur allumé, le programme ne peut pas être lancé, seul un son de crête est entendu et il n'y a aucun affichage sur l'écran.
Le fichier de démarrage du système est peut-être corrompu. Contactez le fournisseur.
2) Si le contrôleur émet un bip continu après le démarrage, cela peut indiquer un échec grave au démarrage du système. Dans ce cas, contactez immédiatement le fournisseur.
3) Le système a démarré, mais certaines ou toutes les touches ne répondent pas. Vous pouvez ensuite accéder à l'interface de test E/S pour vérifier chaque touche individuellement. Si le test échoue, le clavier peut avoir une disposition des touches défectueuse. Veuillez contacter le fournisseur pour obtenir de l'aide.
4) Le système a démarré, mais l'écran affiche à plusieurs reprises l'alarme X ou l'alarme Y tandis que le servomoteur n'affiche aucune alarme. Dans ce cas, ajustez la logique de sortie d'alarme des paramètres du servo. Vérifiez le servomoteur pour vérifier si sa logique de sortie d'alarme prédéfinie peut être inversée. Si c'est le cas, modifiez le paramètre ; sinon, procédez au réglage des paramètres du système pour ajuster la logique d'alarme.
5) Lorsque le système démarre, la rotation manuelle de chaque axe ne se déplacera que dans un sens, tandis que l'autre axe vibrera simultanément. Dans ce cas, réinitialisez les paramètres du servo variateur en mode impulsion + direction.
6) Après le démarrage du système, le mouvement manuel de l'axe fonctionne normalement mais le traitement ne peut pas commencer. Tout d’abord, vérifiez que la mise à zéro est correcte. Deuxièmement, inspectez les fils cassés. Pour les dévidoirs dépourvus de signaux de rupture de fil, court-circuitez-l'entrée de rupture de fil (car il s'agit d'un contact normalement fermé). De plus, vérifiez si la quantité traitée dépasse l’objectif. Si tel est le cas, il est interdit de lancer le traitement.
7) Le système démarre normalement, mais aucune réponse ne se produit lorsque le bouton de réinitialisation est enfoncé. Vérifiez si l'axe sélectionné est l'axe d'alimentation, car l'axe d'alimentation ne peut pas être réinitialisé.
8) Le système démarre normalement. Appuyer sur le bouton de réinitialisation affiche immédiatement un échec de réinitialisation. Vérifiez si le bouton d'arrêt d'urgence est enfoncé. Si l'échec de réinitialisation persiste après un certain temps, inspectez le commutateur d'origine pour vérifier le signal d'entrée.
9) Le cylindre ne parvient pas à s'étendre. Assurez-vous que le courant de fonctionnement ne dépasse pas 500 mA.
10) La sonde échoue systématiquement. Assurez-vous que le réglage du délai de la sonde est suffisamment long et confirmez que la machine partage un terrain commun avec le système de contrôle.
11) Lorsque le système démarre, une alarme (un son prolongé du contrôleur) se déclenche. Cela peut indiquer que la quantité de production printanière a dépassé l'objectif prédéfini. Pour résoudre ce problème, appuyez sur le bouton « Réinitialiser le compte » pour effacer le compte actuel, ou ajustez le curseur sur le paramètre de quantité cible pour le réinitialiser.
12>Après la mise sous tension-, le contrôleur ne parvient pas à générer des impulsions pendant que le moteur fonctionne. Vérifiez le câblage, vérifiez la connexion à la terre et ajustez les paramètres du filtre servo.
Précautions et entretien du contrôleur
1. Précautions :
① Il est strictement interdit de heurter ou d'entrer en collision avec le dessus du moteur ou l'écran de l'ordinateur de quelque manière que ce soit.
②. Avant la mise sous tension, vérifiez que l'alimentation est correcte.
③. Lubrifiez les pièces rotatives et coulissantes avec de l'huile moteur.
④. Il est strictement interdit que des parties du corps (vêtements, chutes de tissus) ou des outils entrent en contact avec les parties tournantes de la machine.
II. Étapes de réglage de la machine :
①. Confirmez la forme du produit et préparez la buse requise et la buse passe-fil conformément aux spécifications.
② Allumez. Une fois l'écran activé, en mode simple, axe Z- ou manuel, tournez doucement le volant pour élever l'axe Z- à une position plus haute, puis appuyez sur le bouton de réinitialisation. Attendez que la machine se réinitialise automatiquement avant de passer à l'étape suivante.
③, enfilez le fil, ajustez la hauteur du triangle de pressage du fil et le décalage central entre le siège de la rainure du fil et le diamètre du fil et la direction d'enroulement, et installez la buse.
④. Sélectionnez la table coulissante appropriée en fonction de la séquence de formage du produit, configurez le gabarit de formage et modifiez le programme (reportez-vous à la section d'édition du programme pour le mode de programmation).
⑤. Pour la deuxième jambe, sélectionnez le gabarit de formage approprié en fonction de sa forme.
⑥. Pour le premier pied, sélectionnez le gabarit de formage approprié en fonction de sa forme.
Réglage 3 cylindres :
①. Lorsque la buse est remise en position zéro, le dévidoir termine son opération d'alimentation. Lorsque la buse commence à tourner, le cylindre de pressage du fil retire (soulève) immédiatement la bobine après l'enroulement, puis l'abaisse rapidement (le calage ultérieur du cylindre est déterminé en fonction de la forme de la pièce).
4. Contrôle de la température du four à étain :
① La température du four à plomb-étain est généralement contrôlée à 280 degrés ±10 degrés.
②. La température du four à étain sans plomb-est généralement contrôlée à 310 degrés ± 10 degrés.
3. Mode de programmation d'appel de cylindre :
1. La numérotation des cylindres suit une séquence de gauche-à-droite, où 1 indique le cylindre ouvert et -1 indique le cylindre fermé.
2. La séquence est 1, 2, 3, 4, 5. -1, -2, -3, -4, -5.
3. Le premier cylindre est le cylindre d'alimentation en fil, le deuxième est le cylindre de pressage du fil, le troisième est le cylindre pour la profondeur de dénudage, le quatrième est le cylindre pour la longueur de dénudage et le cinquième est le cylindre pour souffler la peau.
4. Inverser les positions des deux conduites d'air sur le cylindre d'échange peut modifier le mode de programmation du cylindre : 1 devient -1, et -1 devient 1.
5. Avant et après l'édition du programme en mode d'arrêt automatique ou de réinitialisation : appuyez sur la touche du cylindre-lorsque le voyant s'allume, puis appuyez séquentiellement sur 1, 2, 3, 4, 5 pour observer la position de chaque cylindre.
Mles affaires ont besoin d'attention
Considérations de sécurité :
1. N'ouvrez pas le boîtier sans autorisation.
2. Lorsque le contrôleur n'est pas utilisé pendant une période prolongée, débranchez l'alimentation électrique.
3. Une attention particulière doit être accordée pour empêcher la poussière et la poudre de fer de pénétrer dans la chambre de contrôle.
4. Manipulez-le avec précaution pendant le transport pour éviter d'endommager le contrôleur.
Précautions pour une utilisation correcte ;
Une utilisation inappropriée peut entraîner un dysfonctionnement et, dans le pire des cas, même endommager le contrôleur.
Par conséquent, veuillez suivre les précautions suivantes pour une utilisation correcte du dispositif de contrôle.
1. Vérifiez que l'alimentation connectée répond aux spécifications pour éviter l'épuisement du contrôleur.
2. La durée de vie du contrôleur est considérablement affectée par la température ambiante. Si la température du site de traitement est excessivement élevée, l'installation doit être effectuée.
Ventilateur de refroidissement. Le contrôleur prend en charge une plage de températures de fonctionnement de 0 degré à 60 degrés.
3. Évitez d'utiliser dans des environnements à haute température, humidité, poussière ou gaz corrosifs.
4. Dans les zones soumises à de fortes vibrations, des coussinets de choc en caoutchouc doivent être installés pour amortir.
Mentretien
Précautions pour l'entretien et l'inspection
1. L'alimentation électrique du circuit principal doit d'abord être déconnectée avant d'effectuer l'entretien et la réparation du contrôleur.
2. L'opérateur doit vérifier personnellement que l'alimentation électrique est débranchée pour éviter les accidents.
Vérifier les articles et les cycles
Dans des conditions de fonctionnement standard (paramètres environnementaux : température moyenne quotidienne de 30 degrés, taux de charge de 80 %, fonctionnement quotidien de 12 heures), effectuez des inspections de routine et des contrôles périodiques comme spécifié ci-dessous.
Entretien des pièces mécaniques
1. Entretien quotidien :
①. Avant le démarrage quotidien, inspectez tous les composants de la machine pour vérifier leur fonctionnement normal. Nettoyez la surface avec un pistolet à gaz, essuyez les pièces coulissantes et appliquez de l'huile lubrifiante.
②. Lors du nettoyage de l'équipement, évitez de diriger le pistolet à air comprimé vers la surface de soudure ou la coupelle de flux pour éviter les blessures causées par la soudure fondue ou les éclaboussures de flux, ainsi que de brûler les voies respiratoires.
③. Nettoyer et recycler les scories d'étain et les résidus de flux à temps.
II. Entretien régulier :
①. Appliquez de la graisse sur la zone de la buse de graisse tous les trois mois à l'aide d'un pistolet graisseur, en vous assurant que la graisse s'écoule proprement de l'espace.
②. Les jauges de contrôle de température et les baromètres doivent être étalonnés chaque année, tandis que les composants mécaniques nécessitent un entretien semestriel. Toute anomalie doit être corrigée par une maintenance proactive.
③. Si la machine n'est pas utilisée pendant une période prolongée, la surface doit être soigneusement nettoyée, lubrifiée et enveloppée d'un chiffon en caoutchouc imperméable pour empêcher la pénétration d'humidité et la contamination par la poussière de la surface.
étiquette à chaud: bobineuse de fil plat, Chine, fournisseurs, fabricants, usine, prix, fabriquée en Chine
Vous pourriez aussi aimer